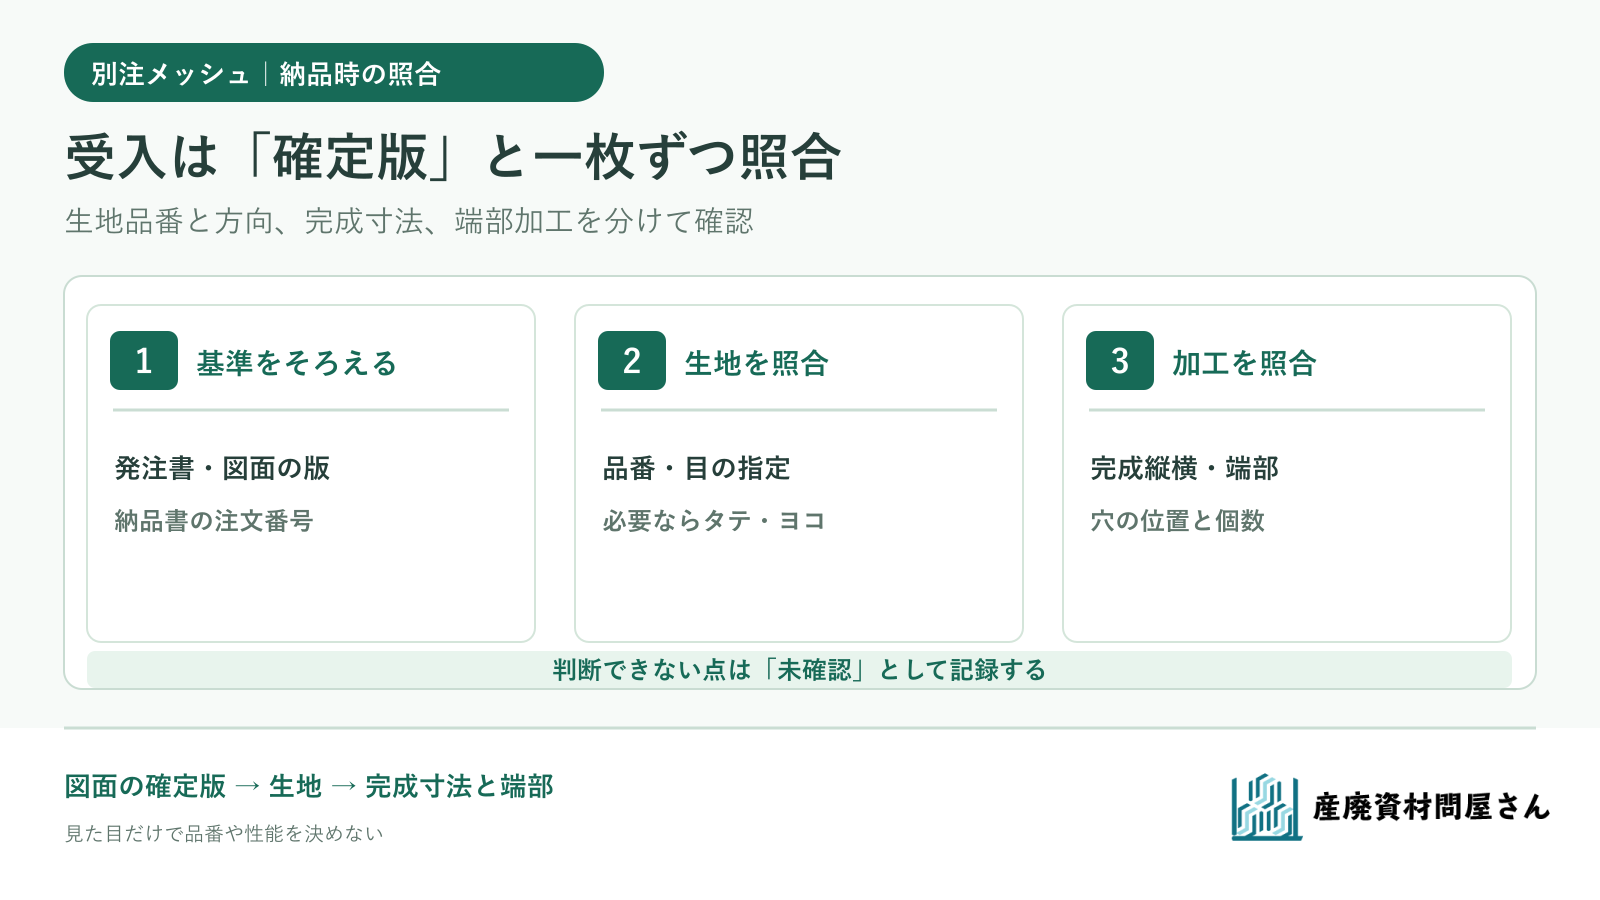
別注メッシュシートが届いたとき、色や大きさが注文どおりに見えても、それだけでは受入を決められません。発注に使った図面の版と生地品番を基準に、目と生地方向、完成寸法、端部の加工を一枚ずつ照合し、差異と未確認事項を分けて記録することが大切です。現物の見た目から品番や性能を推測して合格にしないための手順を、架空の注文M-12で説明します。
M-12は説明用の受入例です。寸法、穴数、向き、差異は実際の当社製品や許容差ではありません。使用前に必要な確認は、用途、製品と現場の条件に合わせて別途行ってください。
最初に、照合する「確定版」を一組にする
まず納品書の注文番号・品名・数量を見て、社内に残る発注書と承認済み加工図の改訂番号に結び付けます。見積もり途中の図や前回発注の図と混ぜると、正しい納品を誤って差異扱いしたり、逆に変更点を見落としたりします。本稿では資料の保管方法ではなく、今回届いた品をその確定版へ照合する場面に絞ります。
関西シートのメッシュシート注文用紙では、生地の種類に加え、シートの幅・長さ、前後の向き、幅方向・長さ方向のハトメピッチ、補強を別々の欄で指定しています[1]。これは同社のトラック用メッシュの注文例で、当社の標準加工やコンテナ用シートの寸法を示すものではありません。ただ、「幅×長さ」一行では表せない加工情報を図面と注文書で固定する必要が分かります。
| 手元に置く資料 | 受入で使う箇所 | 見つからない場合 |
|---|---|---|
| 発注書・注文確認 | 注文番号、品名・生地品番、数量、変更点 | 供給元へ注文内容を照会 |
| 承認済み加工図 | 版、完成縦横、使用時の向き、穴・補強位置 | 現物を基準に版を推定しない |
| 生地仕様・見本・納品資料 | 品番、色、網目の指定、必要なら方向の表示 | 生地を見た目だけで同定しない |
発注時に生地方向や目の仕様を指定していないなら、後から「この向きのはず」と判断基準を足さず、何を合意していたかを確認します。生地の規格表示、裁断・加工の記録、納品ラベルのどれで品番と方向を追えるかも供給元に尋ねます。
目は品番で照合し、方向は指定した場合に確認する
岸工業は、防炎メッシュシートの目合いがメーカーや品番で異なると説明しています[2]。したがって「緑色で目が細かい」という印象は品番確認の代わりになりません。M-12の発注品番を仮にターポスクリーン#1004とした場合、納品書・包装表示・供給元の資料がその品番に結び付くかを先に確認し、承認済み見本があるなら同じ条件で目の形や色を見比べます。当社のコンテナメッシュシート商品ページも、生地候補の一つとして#1004を掲載し、網目・色などの詳しい条件は生地と使用条件を確認して案内するとしています。
生地の「タテ・ヨコ」は、完成品の「縦・横」と自動的に同じ意味にはなりません。例として萩原工業の別品番「ターピーソフトメッシュシート」の物性表は、引張強度をタテ630N/3cm、ヨコ560N/3cmの代表値として分けています[3]。この数値はM-12の#1004へ適用できず、強度保証値でもありません。ここから分かるのは、製品によって方向を区別した資料があるため、方向を指定した注文では向きを資料で確認する必要があるということです。
M-12の図面に「生地のタテ方向を完成品の長さ方向へ」と書いたと仮定します。納品物に方向表示がなく、織り目だけでは判断できないなら、合否を見た目で決めず、製作側の記録や確認回答を求めます。方向の指定がなかった注文に、この架空の指定を後付けしません。
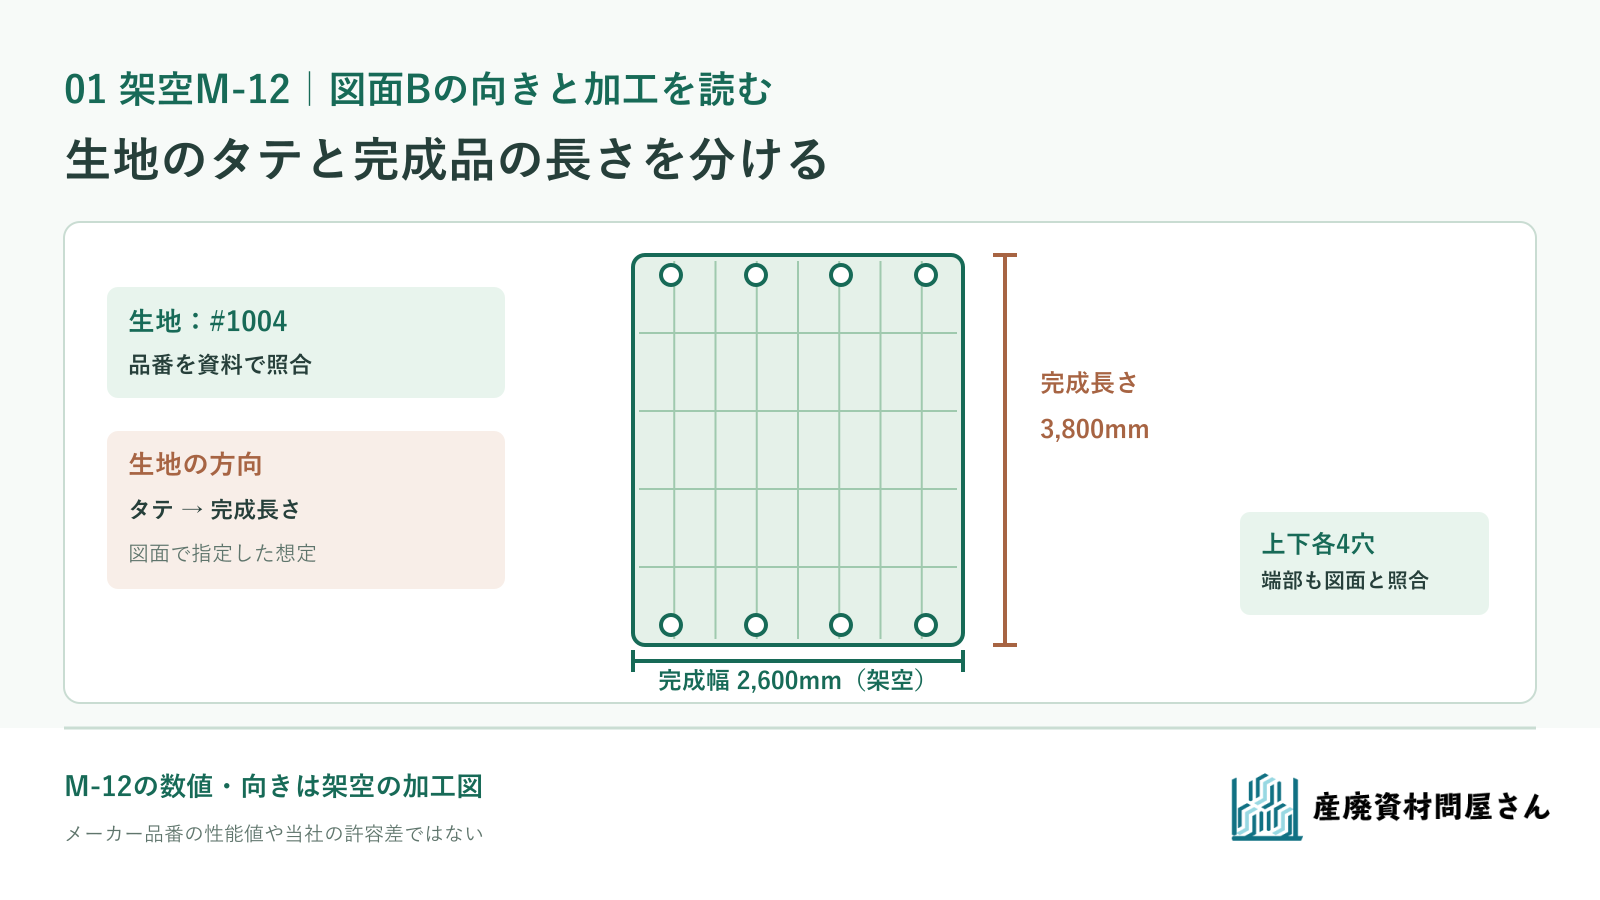
方向と寸法は架空の加工図の例。図の数値は当社製品の仕様・許容差ではありません。 図を拡大して見る
完成寸法、端部とハトメを加工図の面ごとに見る
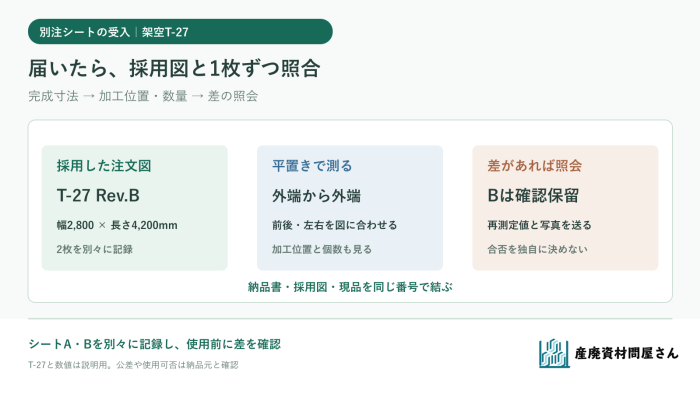
M-12の承認図Bに、説明用として完成幅2,600mm×長さ3,800mm、使用時の上辺にハトメ4か所、下辺にも4か所、両長辺は指定の縁取りと書かれていたとします。シートを無理に引っ張らず、測った場所と置き方を記録して外端から外端を測ります。穴の中心間隔、穴から端までの距離、縁取りの範囲も、図面が指定した箇所だけを確認します。標準ピッチを勝手に想定して、穴が均等なら合格とはしません。
| M-12の受入欄 | 承認図Bの架空指定 | 現物の架空記録 | この時点での扱い |
|---|---|---|---|
| 生地品番 | #1004 | 納品書は#1004、現物表示は不鮮明 | 供給元の資料で結び付ける |
| 生地方向 | タテ方向=完成品の長さ方向 | 現物に方向表示なし | 製作記録・回答を依頼 |
| 完成幅・長さ | 2,600×3,800mm | 2,570×3,800mmと測定 | 測定条件と許容差を照会 |
| 使用時の上辺ハトメ | 4か所 | 3か所を確認 | 図面の上辺と現物の向きを再照合 |
| 縁取り | 両長辺に指定 | 片側の仕様が判別しにくい | 写真と図面を添えて確認 |
この表では幅に2,600−2,570=30mmの差がありますが、測定方法や発注時に合意した許容差が分からないため、この数字だけで不良と確定しません。一方、上辺のハトメ数が図面と違って見えるなら、向きを取り違えていないか確認したうえで、加工図の該当箇所を添えて照会します。目視で分からない生地品番や方向も「不一致」と断定せず、未確認として分けます。
端部の破れ、縫い目のほつれ、ハトメの欠けなども記録し、数量が多い場合は対象の個体を識別できるようにします。用途に必要な安全性や使用可否は、見た目だけで判断できません。受入の記録と、現場で使う判断を混同しないようにしてください。
差異を伝えるときは「注文・現物・未確認」を分ける
問い合わせには注文番号、図面の版、対象枚数、測った箇所、現物の写真をまとめます。写真はシート全体、表示、差異のある端部を別に撮り、図面の「上辺」「左長辺」と同じ呼び方で説明します。M-12なら「幅が2,570mmだった」とだけ伝えず、どの辺を、どう置いて測ったかと、図面Bの2,600mmを並べます。
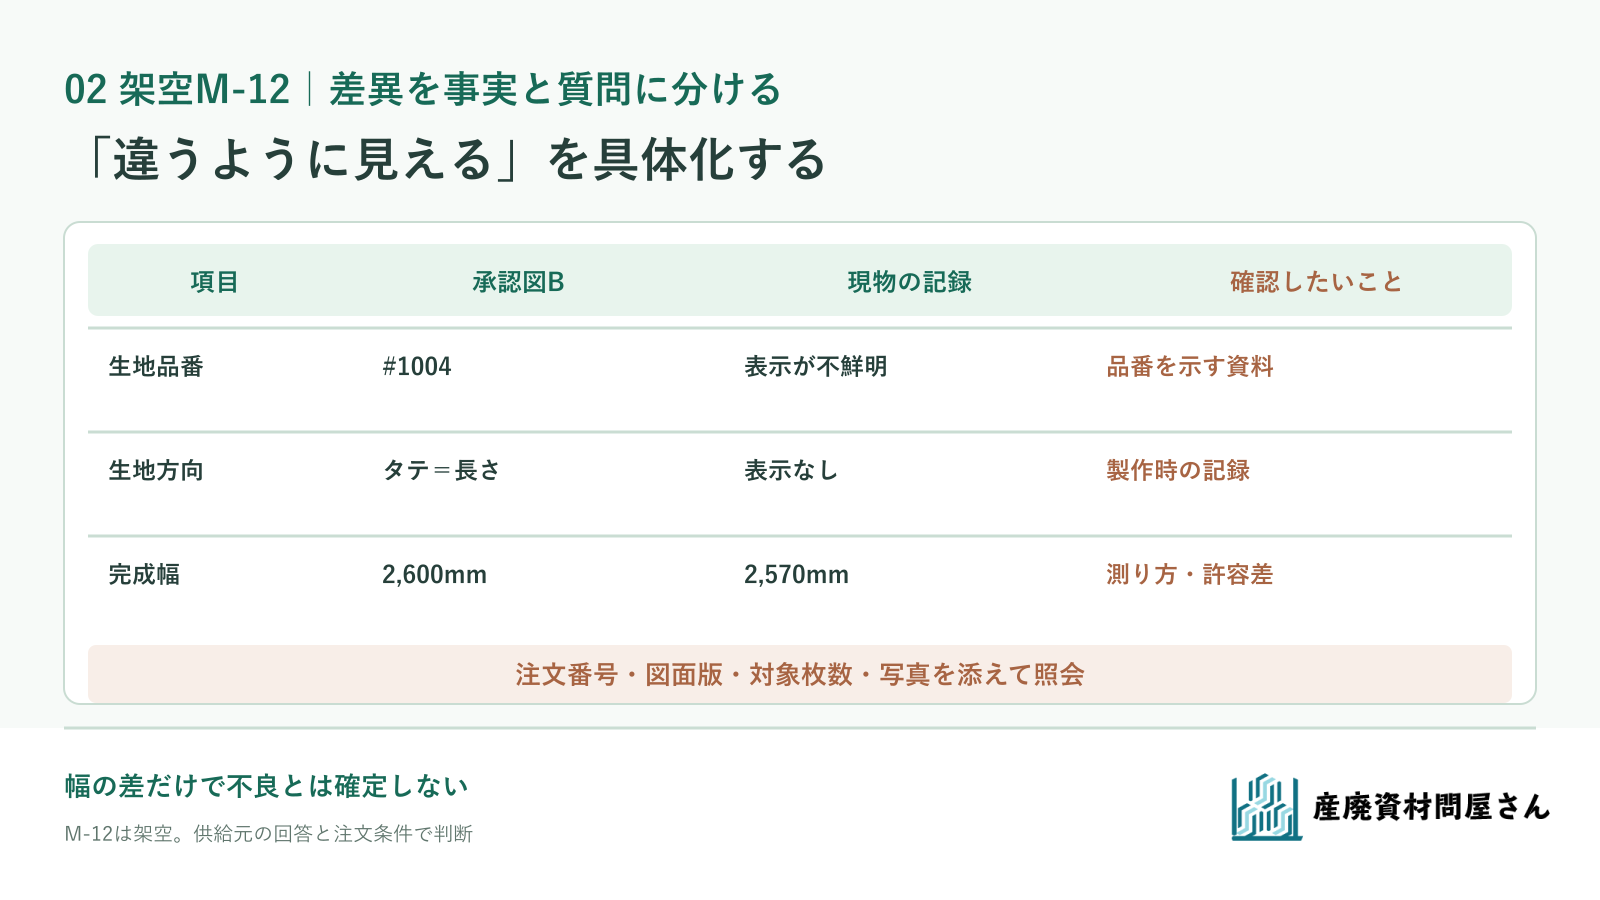
M-12の数値・記録は架空。差異の承認、不良判定、再製作を確約するものではありません。 図を拡大して見る
連絡票には、次のように結論を先取りしない書き方をします。
注文M-12・承認図Bのシートについて、現物を平置きで測ると完成幅は2,570mm、長さは3,800mmでした。図面の完成幅は2,600mmです。使用時上辺と判断した側のハトメは3か所で、図面は4か所です。生地方向は現物表示から確認できていません。測定・図面の読み方、許容差、加工記録、対応方法をご確認ください。
供給元の回答が来るまで、照合できない品を他の確認済み品と混ぜず、対象の注文番号と個体を分けて管理します。回答で図面の版や許容差、製作時の方向が確認できたら記録を更新し、必要に応じて再確認します。差異の扱いと実際の使用可否は、注文条件と現場の要件を踏まえて決めます。
当社へ別注メッシュシートの相談をする際も、保持したい対象、網目の要求、完成寸法、生地品番、使用時の向き、ハトメ・縁取り、数量、使用環境をお知らせください。納品後の照合に必要な図面や品番の表示方法も、発注前に確認できます。現在の納品については、注文番号と承認済み資料、現物写真を添えて当社のお問い合わせへご連絡ください。
参考資料・出典
- 関西シート「FAX専用 メッシュシート オーダー用紙」(2026年9月26日確認)。生地の種類、幅・長さ、前後、ハトメピッチ、補強を分けて指定する実例を参照。当社の注文書・標準仕様ではない。
- 岸工業「防炎メッシュシート」(2026年9月26日確認)。目合いがメーカーや品番によって異なるという説明を参照。個別の#1004やM-12の規格を証明しない。
- 萩原工業「ターピーソフトメッシュシート 物性表」(2026年9月26日確認)。別品番でタテ・ヨコ別の代表値が掲載される例を参照。M-12の生地性能へ転用しない。